 Globale
Sgr ' s n Serie Codice planetario co...
Vedi i dettagli
Un produttore di miscelatori si è rivolto a SGR con una specifica che nessun riduttore in catalogo avrebbe potuto soddisfare: 12.000 Nm di coppia in uscita, velocità in uscita di 43 giri/min e un montaggio a flangia verticale all'interno di un involucro ristretto. La trasmissione che alla fine superò il test di accettazione non era un cambio standard con dimensioni modificate. È stato progettato dal profilo di servizio verso l'esterno, utilizzando lo stesso processo disciplinato che si applica a qualsiasi cambio personalizzato.
Un cambio personalizzato differisce da un riduttore standard modificato per una cosa fondamentale: la tracciabilità. La geometria del dente, la qualità del materiale, il ciclo di trattamento termico, le tolleranze di lavorazione e le procedure di test derivano tutti da specifiche operative scritte. Non si dà per nulla scontato. Questo articolo spiega come funziona nella pratica questo processo, dal primo calcolo progettuale alla prova di carico finale.
Un progetto di cambio personalizzato inizia con la raccolta dei dati, non con il lavoro CAD. Il produttore richiede la velocità di ingresso e la potenza del motore, la velocità di uscita richiesta o il rapporto di riduzione, la coppia nominale e di picco, il ciclo di lavoro, l'orientamento di montaggio, le condizioni ambientali, i limiti di rumore e la durata prevista. Un ingegnere attento richiede più di una valutazione sulla targhetta. Se la macchina applica carichi d'urto durante l'avviamento o la retromarcia, il cambio deve assorbirli. Se funziona 24 ore al giorno, la valutazione termica diventa un vincolo. La tabella seguente elenca gli input minimi di progettazione e ciò che ognuno di essi influenza.
| Input di progettazione | Cosa determina | Valore dell'esempio |
|---|---|---|
| Coppia di uscita nominale | Modulo ingranaggio, larghezza frontale, dimensioni cuscinetto | 12.000 Nm |
| Velocità di ingresso e potenza del motore | Velocità della linea primitiva, metodo di lubrificazione | 1.450 giri/min, 55 kW |
| Carichi di picco e d'urto | Fattore di servizio, profondità della cassa, disegno della radice del dente | Il doppio della coppia nominale all'avviamento |
| Ciclo di lavoro | Capacità termica, sistema di raffreddamento | 24 ore su 24, continuativo |
| Orientamento di montaggio | Disposizione dei cuscinetti, percorso del flusso dell'olio | Uscita verticale, flangiata |
| Temperatura ambiente | Tipo di tenuta, grado di lubrificante | 45°C massimo |
Ogni input cambia il design. Un carico di picco pari a tre volte la coppia nominale impone la ripetizione dei calcoli sulla sollecitazione della radice del dente e sulla durata del cuscinetto al valore più alto. Un montaggio verticale modifica il modo in cui l'olio raggiunge il cuscinetto superiore e se è necessario un sistema di lubrificazione separato. Una temperatura ambiente di 45 °C può richiedere un alloggiamento più grande o una ventola di raffreddamento. Quando mancano questi parametri, l'ingegnere fa delle supposizioni o si rifiuta di fornire preventivi. Entrambi sono meglio che indovinare.
Una volta concordato il profilo di servizio, l'ingegnere seleziona la disposizione degli ingranaggi. La decisione dipende dal rapporto di riduzione, dalla densità di coppia, dallo spazio disponibile e dalla direzione dell'asse di uscita. Tre architetture coprono la maggior parte del lavoro personalizzato.
I riduttori epicicloidali forniscono una coppia elevata in un pacchetto coassiale e compatto. Poiché il carico è condiviso tra diversi ingranaggi planetari, ciascun dente sopporta meno stress rispetto a un design equivalente ad alberi paralleli. Le applicazioni che richiedono una coppia elevata e sostenuta a bassa velocità spesso richiedono a riduttore epicicloidale ad alta coppia con ingranaggi temprati e rettificati e carcassa dimensionata per il carico di punta.
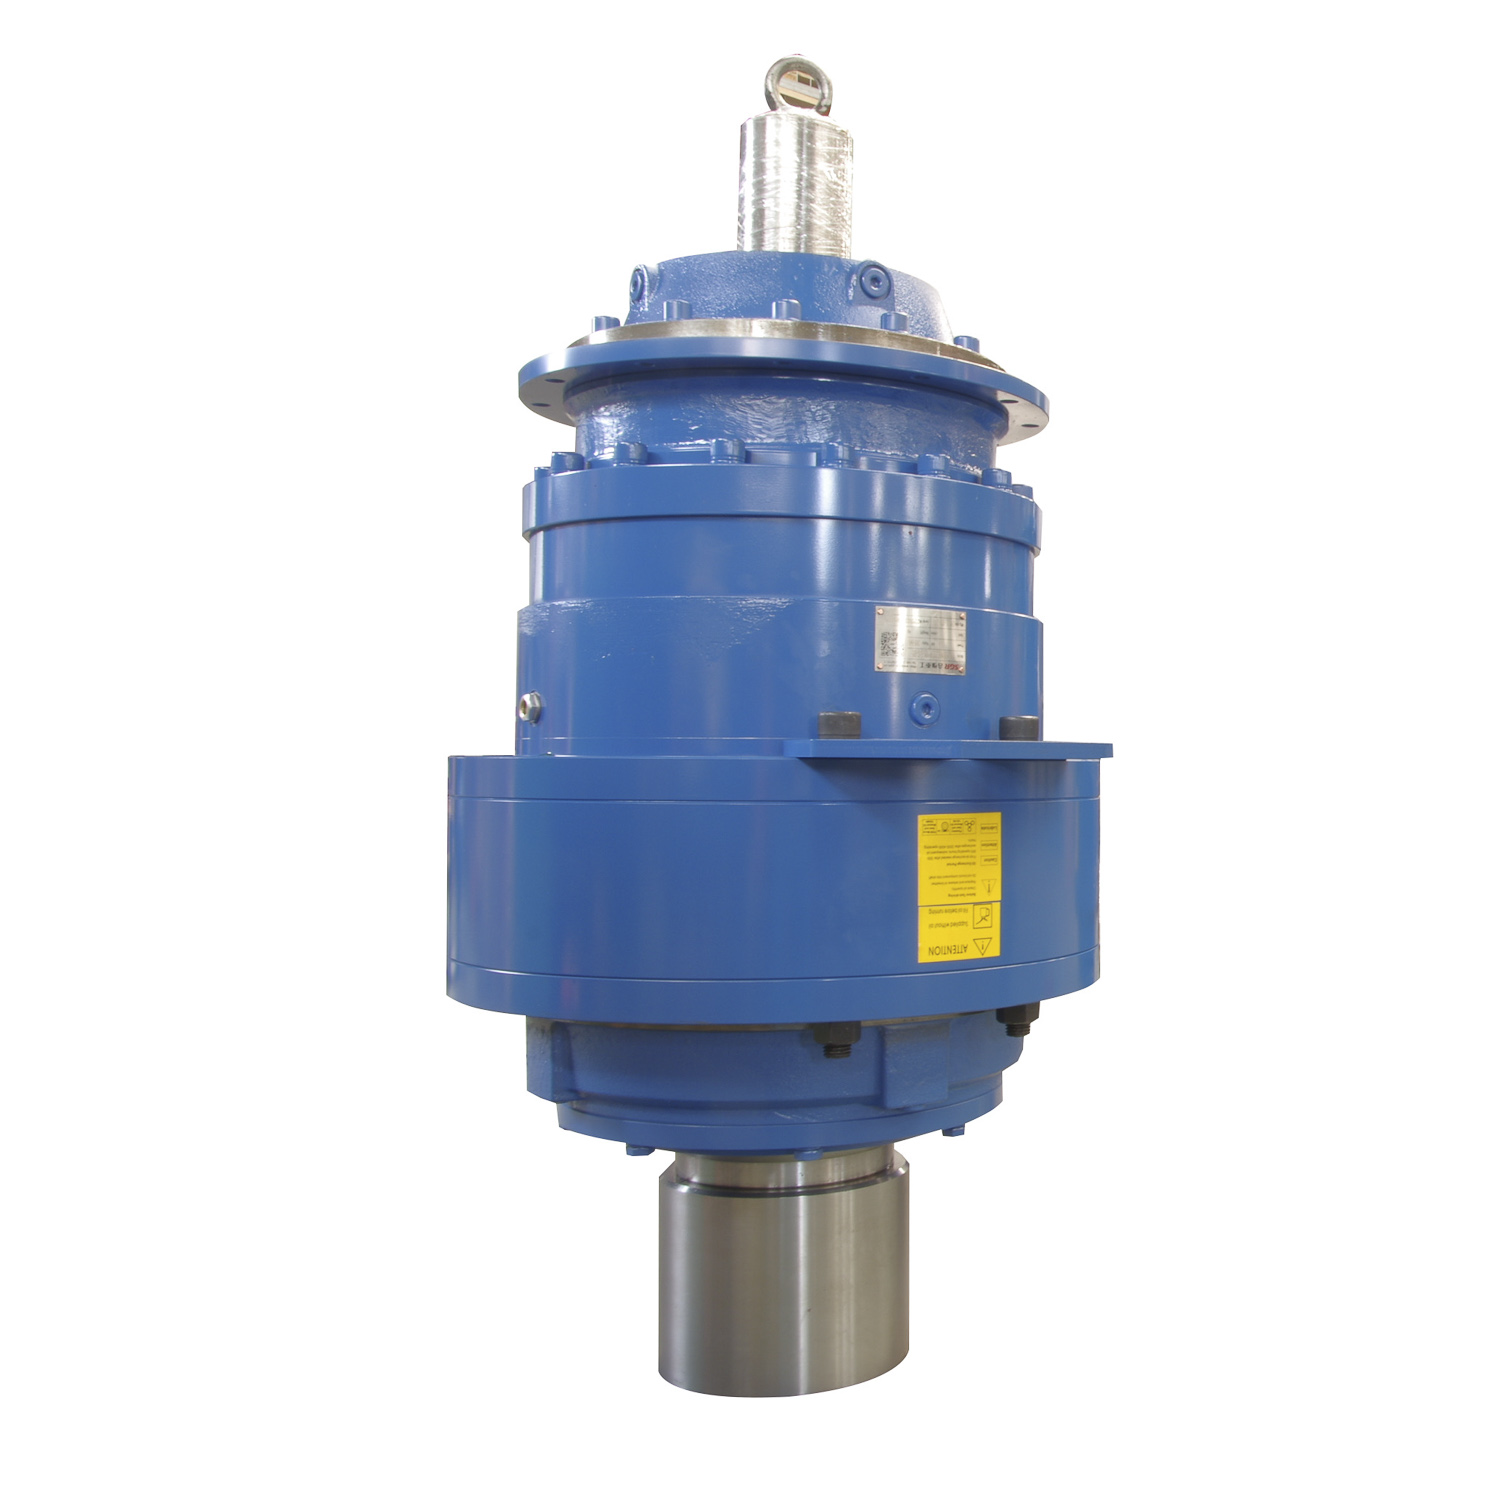 Riduttore epicicloidale personalizzato con produttori di coppia elevata, azienda Shanghai SGR Heavy Industry Machinery Co., Ltd è una società cinese di riduttori epicicloidali con produttori di coppia elevata, produttori di ingranaggi epicicloidali OEM/ODM... Visualizza il prodotto →
I riduttori a vite senza fine a doppio avvolgimento sono la scelta abituale quando l'albero di uscita deve ruotare di 90 gradi rispetto all'asse del motore e il carico comprende urti o vibrazioni. La superficie concava della vite senza fine avvolge la ruota elicoidale, producendo un'area di contatto più ampia rispetto a una vite senza fine cilindrica. Nel servizio con miscelatore, dove le pale dell'agitatore incontrano una resistenza variabile al fluido, a riduttore a vite senza fine a doppio avvolgimento per applicazioni su mixer assorbe tali variazioni mantenendo l'unità compatta.
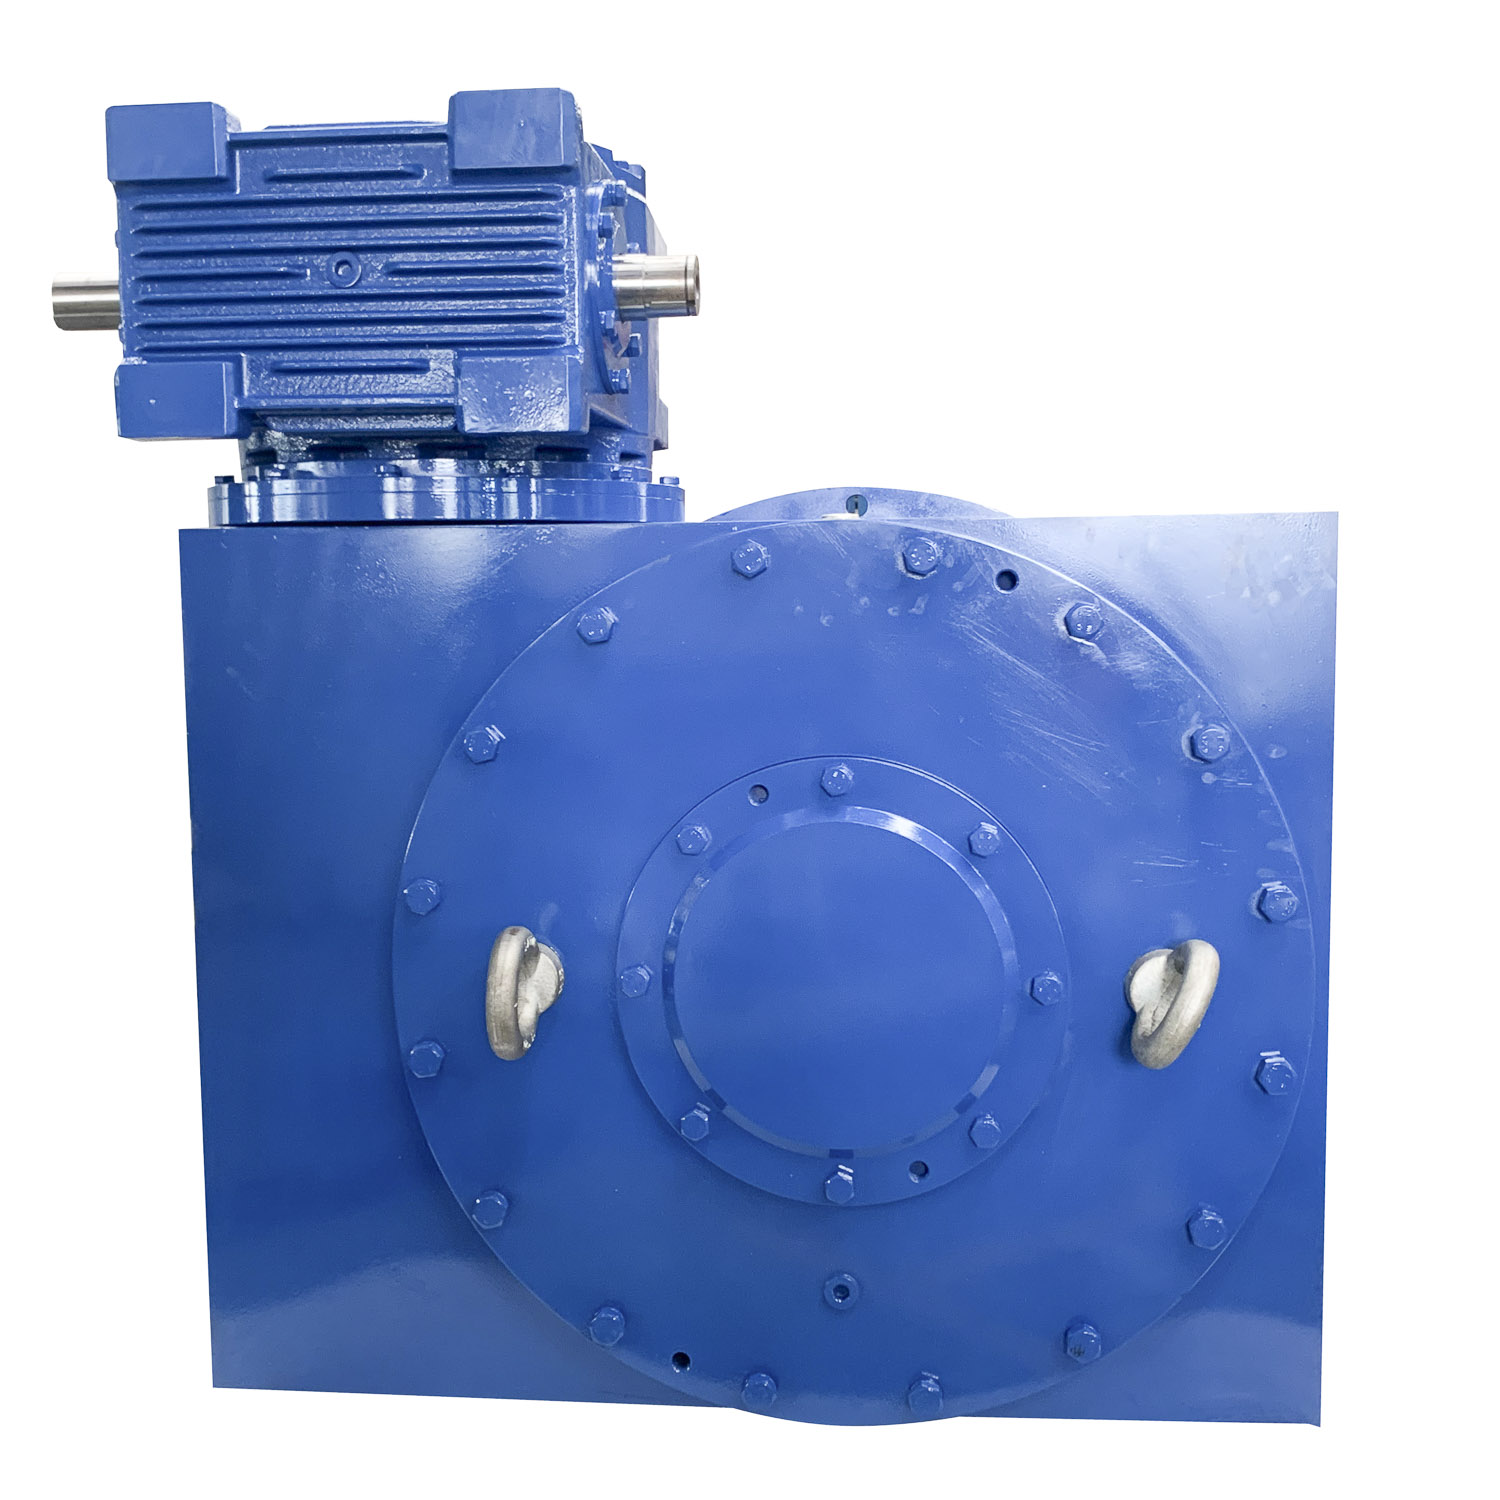 Applicazione personalizzata di riduttori a vite senza fine a doppio avvolgimento per produttori di miscelatori, Compa Shanghai SGR Heavy Industry Machinery Co., Ltd è un'applicazione cinese di riduttori a vite senza fine a doppio avvolgimento per produttori di miscelatori, doppi... Visualizza il prodotto →
Per rapporti che vanno oltre l'intervallo pratico di uno stadio, o quando sono necessari sia un rapporto ampio che un'uscita ad angolo retto, gli ingegneri combinano uno stadio planetario con uno stadio a vite senza fine toroidale in un unico alloggiamento. Lo stadio planetario fornisce il rapporto; lo stadio a vite senza fine riorienta l'asse di uscita.
Il calcolo dettagliato della fase fissa il numero di denti, il modulo, l'angolo dell'elica, l'interasse, la larghezza della faccia e l'intervallo del gioco. La capacità di carico viene controllata per quanto riguarda la flessione dei denti e la durabilità della superficie utilizzando metodi di valutazione come ISO 6336 e AGMA 2001, con un fattore di servizio applicato per il ciclo di lavoro e i carichi d'urto. Questo passaggio determina se l'architettura scelta può soddisfare la durata richiesta, in genere da 20.000 a 50.000 ore per le apparecchiature industriali, senza superare i limiti.
Le prestazioni degli ingranaggi sono determinate tanto dalla metallurgia quanto dalla geometria. Gli ingranaggi planetari e cilindrici sono generalmente realizzati in acciaio legato da cementazione. I pezzi grezzi vengono carburati a una profondità della cassa di circa 0,8-1,2 mm, temprati a 58-62 HRC sul fianco e quindi rettificati per ottenere la geometria finale. La custodia rigida conferisce resistenza all'usura; il nucleo duro conferisce resistenza alla flessione. Saltare o controllare erroneamente uno qualsiasi di questi passaggi porta alla vaiolatura precoce o alla frattura del dente.
I riduttori a vite senza fine a doppio avvolgimento utilizzano una coppia di materiali diversi. La vite senza fine è cementata e rettificata, mentre la ruota elicoidale è ricavata da una lega di bronzo. Il bronzo tollera il contatto strisciante tipico delle trasmissioni a vite senza fine e ingloba piccole particelle senza danneggiare la vite senza fine. Nei lavori personalizzati, il certificato del materiale e i registri del trattamento termico devono essere rilasciati insieme al riduttore in modo che l'acquirente possa verificare che la qualità e il trattamento specifico siano stati effettivamente utilizzati.
La produzione di riduttori personalizzati combina la lavorazione generale con la produzione di ingranaggi specializzati. Gli alloggiamenti vengono fresati e alesati su macchine CNC. Gli sbozzi degli ingranaggi vengono torniti e i denti vengono tagliati mediante dentatura o modellatura. Dopo il trattamento termico, gli ingranaggi di precisione vengono profilati su rettificatrici CNC per correggere la distorsione causata dalla tempra. La sequenza completa, dal taglio alla molatura fino all'ispezione finale, è trattata nel nostro precedente articolo su segreti della produzione di riduttori .
Le tolleranze separano un cambio personalizzato da un riduttore di base. Gli ingranaggi industriali standard sono spesso prodotti con qualità DIN 7 o 8. Un riduttore personalizzato a bassa rumorosità è generalmente rettificato con qualità DIN 5 o superiore, con limiti di deviazione del passo e del profilo più stretti. Le posizioni dei fori dell'alloggiamento vengono mantenute entro pochi micron, poiché il disallineamento riduce direttamente la durata dei cuscinetti e aumenta il rumore.
Le superfici toroidali delle viti a doppio involucro ricevente di un processo di rettifica dedicato; una smerigliatrice per ingranaggi convenzionale non può produrre quel profilo curvo. La macchina che esegue questo lavoro deve essere precisa quanto il pezzo che produce. SGR ha sviluppato una rettificatrice a quattro assi con profilo complesso per profili a vite toroidale e utilizza uno strumento di misura dedicato per vite senza fine e creatore per verificare il risultato. Questa combinazione di attrezzature personalizzate e ispezione personalizzata rende possibile la produzione ripetibile di vermi a doppio avvolgimento.
L'assemblaggio è il luogo in cui l'intento progettuale incontra le parti lavorate. I cuscinetti vengono precaricati nell'intervallo specificato, il gioco viene impostato sul valore concordato e viene controllato lo schema di contatto dei denti. Le guarnizioni e i percorsi di lubrificazione sono verificati in base all'orientamento di montaggio. Quando il cliente specifica una configurazione di motoriduttore, come ad esempio a riduttore epicicloidale per motoriduttori , la flangia del motore e il foro di ingresso vengono misurati rispetto al disegno in modo che il motore si adatti senza modifiche sul campo.
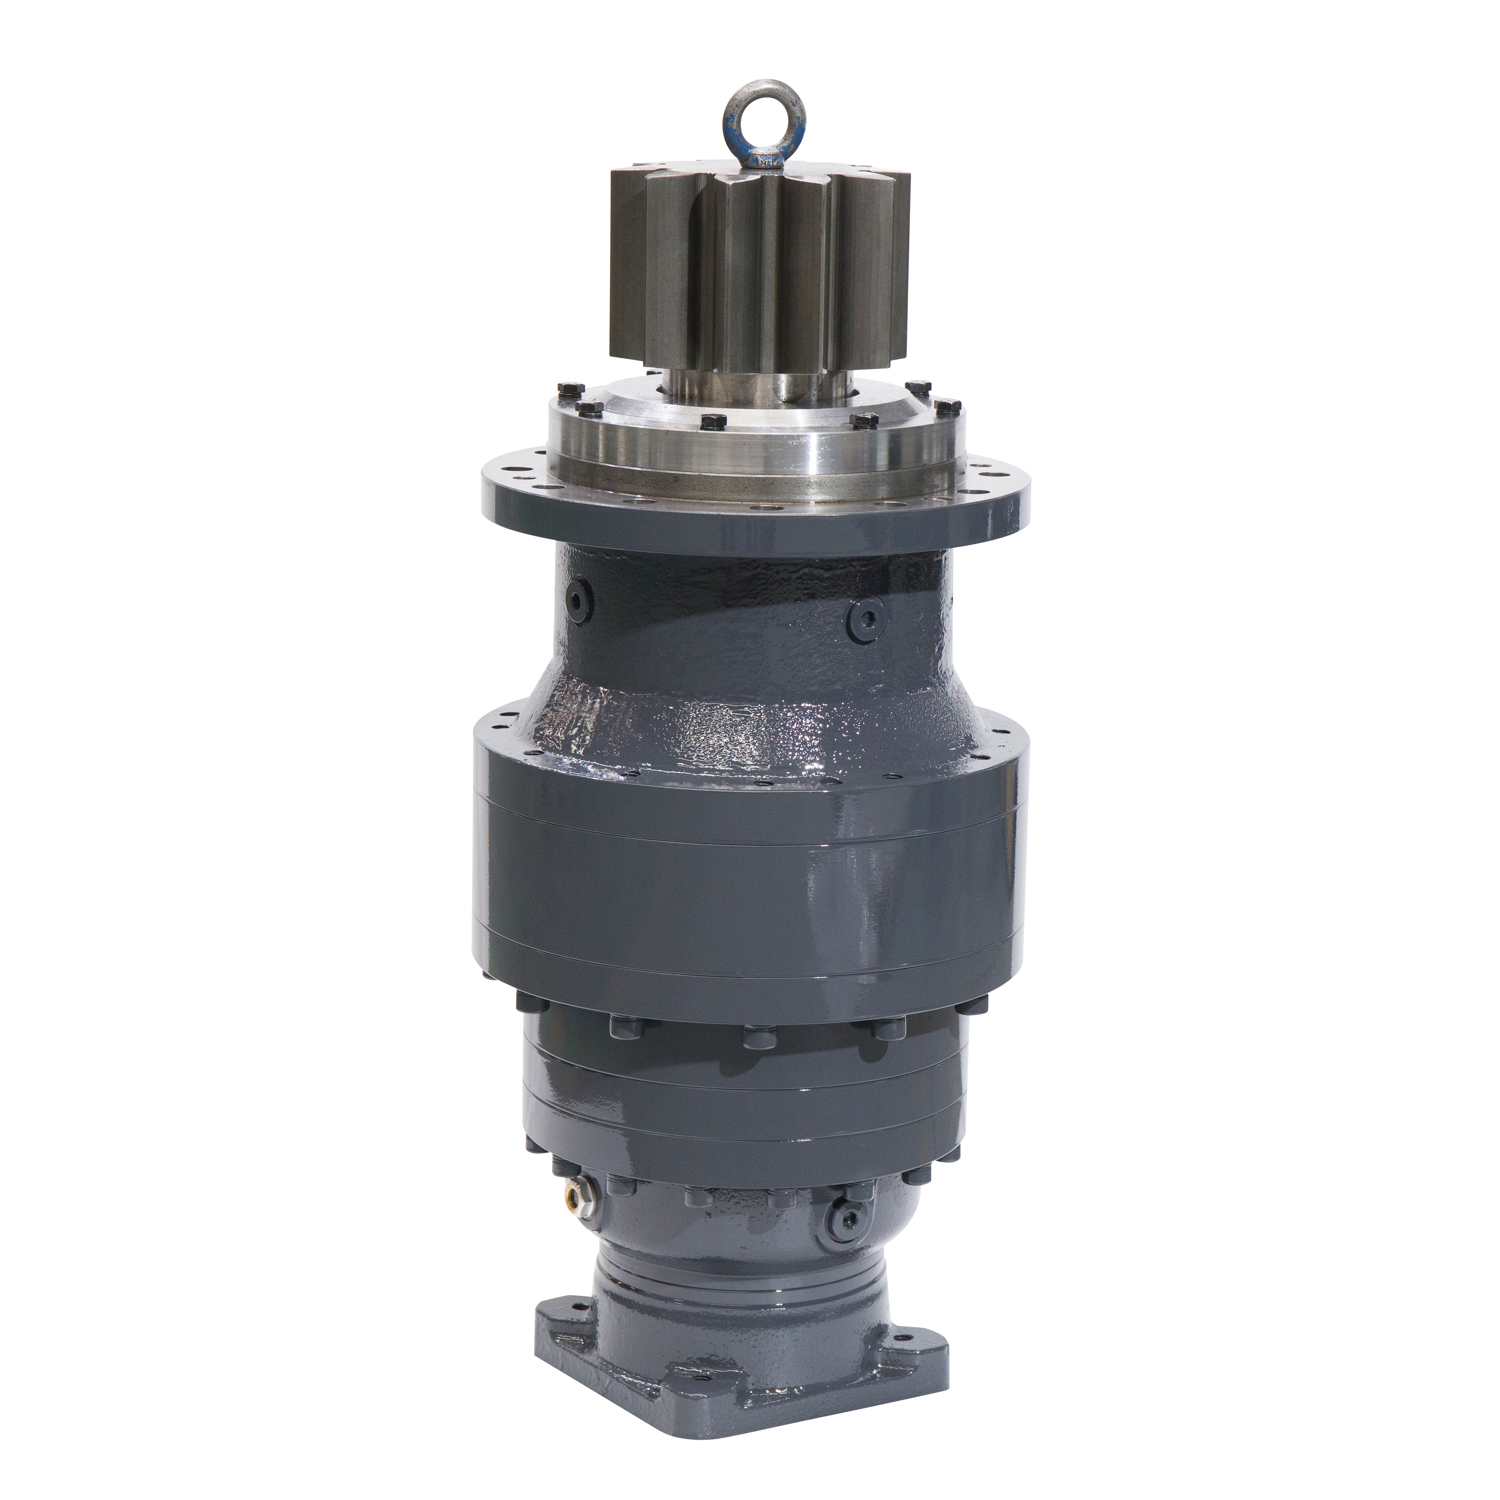 Riduttori epicicloidali personalizzati per produttori di motoriduttori, azienda Shanghai SGR Heavy Industry Machinery Co., Ltd è un produttore cinese di riduttori epicicloidali per motoriduttori, riduttori epicicloidali OEM/ODM per... Visualizza il prodotto →
Dopo l'assemblaggio, il cambio gira su un banco di prova. Un produttore rispettabile misura, sotto carico:
Gli strumenti di misurazione fanno la differenza tra controllare un cambio e provarlo. Una macchina di misura a coordinate verifica la geometria dell'alloggiamento e degli ingranaggi; un sistema di test di potenza ed efficienza del cambio verifica l'unità assemblata sotto carico; un banco di prova back-to-back può far funzionare l'unità in entrambe le direzioni. Per le industrie regolamentate, l'intera catena può richiedere la certificazione. SGR ha superato i requisiti del Registro marittimo russo per i suoi riduttori, che impongono materiali documentati e procedura di test. Il lato pratico di questo argomento è spiegato nella nostra guida su vieni a scegliere il riduttore giusto per il tuo progetto .
Poiché un cambio personalizzato comporta un impegno di lunga durata, la capacità del produttore merita lo stesso esame del design del cambio. Quattro controlli separano i fornitori competenti dai rivenditori e dai laboratori di assemblaggio leggero.
Innanzitutto, la profondità ingegneristica. Cerca un team di progettazione che richieda il profilo di servizio prima di fare un preventivo. Un riferimento ai calcoli ISO 6336 e la disponibilità a discutere l'analisi del contatto dei denti sono segni che l'ingegneria guida il progetto, non il foglio di vendita.
In secondo luogo, la produzione interna. Il taglio e la rettifica degli ingranaggi dovrebbero avvenire nello stabilimento del fornitore, con macchine utensili CNC e rettificatrici per ingranaggi sul pavimento. Un produttore che esternalizza ogni fase di lavorazione non può controllare le tolleranze o i tempi di consegna.
In terzo luogo, ispezione e test. L'impianto dovrebbe possedere i propri strumenti di misura e sistemi di prova. Se la misurazione viene esternalizzata, il ciclo di feedback che migliora la qualità viene interrotto.
In quarto luogo, l'esperienza applicativa. Richiedi installazioni di riferimento in macchinari simili e lezioni documentate apprese da tali progetti. A fornitore di cambi personalizzati con un decennio di esperienza nella progettazione e nella produzione nominerà i dettagli critici senza esitazione.
Il processo di personalizzazione del cambio non è un mistero, ma non perdona le scorciatoie. Definire onestamente il profilo di lavoro, verificare il calcolo, controllare il materiale e il trattamento termico, misurare gli ingranaggi e testare l'unità assemblata sotto carico. Quando tutti e cinque i passaggi vengono presi sul serio, il cambio personalizzato diventa una delle parti più affidabili della macchina che guida.

Sgr ' s n Serie Codice planetario co...
Vedi i dettagli
Informazioni sul prodotto: IL Serie MNC3E4...
Vedi i dettagli
Distanza centrale: 100 ~ 710 mm Rapporto di velocità: i ≥ 10. Modularizzazione del design,...
Vedi i dettagli
Distanza centrale: 100 ~ 710 mm Rapporto di velocità: i ≥ 10. Modularizzazione del design,...
Vedi i dettagli
Vari rapporti di velocità possono essere selezionati, interfaccia standard del motore idraulico, ...
Vedi i dettagli
Il cambio è progettato con standardizzazione e buona tenuta, consentendo di adattarsi alle instal...
Vedi i dettagli
Combinando l'elevata efficienza della trasmissione degli ingranaggi planetai con la capacità...
Vedi i dettagli
SGR è un produttore di cambi di industria accreditato da DNV ISO 9001 dal 1996. Forniamo diversi riduttori di attrezzatura ai marchi in tutto il mondo.

