 Globale
Sgr ' s n Serie Codice planetario co...
Vedi i dettagli
Un riduttore personalizzato arriva nel tuo stabilimento. La cassa sembra intatta, la targhetta corrisponde all'ordine di acquisto e il rapporto di prova del fornitore mostra tutto in verde. Quindi, sotto il 60% del carico nominale, la temperatura dell'alloggiamento supera il limite di allarme e sull'albero di uscita appare un tintinnio metallico periodico. La produzione si interrompe, il cambio viene restituito e la sostituzione richiede altre otto settimane.
Questa sequenza è abbastanza comune negli appalti industriali da giustificare un approccio più disciplinato. La questione pratica è come testare la qualità del cambio personalizzato prima che diventi un problema di produzione. La versione breve: la verifica della qualità per un cambio personalizzato dovrebbe riguardare la geometria, le condizioni del materiale, il comportamento a vuoto, le prestazioni sotto carico, la tenuta e, per le applicazioni critiche, la resistenza. Ogni risultato dovrebbe essere confrontato con i criteri di accettazione concordati prima dell'inizio del lavoro di produzione.
| Fase di prova | Cosa verifica | Strumento/metodo tipico |
|---|---|---|
| Geometria statica | Fori dei cuscinetti, precisione dei denti, gioco | Macchina di misura a coordinate, centro di misura di ingranaggi, comparatore |
| Verifica dei materiali | Durezza, profondità della cassa, composizione | Durometro Rockwell/Vickers, spettrometro |
| Funzionamento a vuoto | Qualità dell'assemblaggio, rumore iniziale, perdite iniziali | Rotazione manuale, ispezione visiva e acustica |
| Prova di carico | Efficienza, aumento della temperatura, vibrazioni, rumore | Sensori di coppia, encoder, analizzatore di spettro |
| Ispezione della tenuta | Perdite sulle facce dei giunti e sulla tenuta meccanica | Ispezione visiva, liquido rilevatore di perdite |
| Prova di resistenza | Usura a lungo termine, tendenze della contaminazione dell'olio | Campionamento dell'olio, letture periodiche delle vibrazioni |
L'errore più comune nell'accettazione del cambio personalizzato è iniziare i test prima di definire cosa significhi "superato". Senza limiti misurabili, la frase "buona qualità" può significare cose diverse per l'acquirente e per il produttore.
Inserire i seguenti numeri nell'accordo tecnico prima dell'inizio della produzione:
Non fare affidamento su termini come "resistente" o "bassa rumorosità" senza numeri. Indicare anche le condizioni del test: grado e volume del lubrificante, temperatura ambiente, posizione di montaggio e se il test è a vuoto, al 60% di carico o a pieno carico. I dati dei test eseguiti in condizioni diverse non possono essere confrontati in seguito.
La misurazione statica non dice se il cambio può trasmettere la coppia, ma indica se le parti sono state prodotte e assemblate rispettando le tolleranze richieste dal progetto.
Le dimensioni del foro del cuscinetto, l'interasse, la coassialità e il parallelismo determinano il grado di uniformità con cui i denti degli ingranaggi sopportano il carico. Su una macchina di misura a coordinate, ispezionare l'alloggiamento finito o l'unità assemblata per confermare che le posizioni dei fori rientrino nella tolleranza del disegno. Se i fori sono spostati oltre il limite di progettazione, gli ingranaggi funzioneranno disallineati anche quando i profili dei denti sono perfetti. Questa condizione si manifesta successivamente come carico sui bordi, rumore e vaiolatura precoce.
Le deviazioni del profilo, del passo e del passo dei denti devono corrispondere al grado di precisione dell'ingranaggio scritto nell'accordo, solitamente ISO 1328 Classe 6 o migliore per i riduttori industriali che funzionano a velocità moderata. Per i modelli planetari, prestare attenzione alla precisione di indicizzazione del portasatelliti e all'adattamento tra gli ingranaggi planetari e i loro cuscinetti. Questi dettagli spesso si separano progetti di riduttori epicicloidali personalizzati che funzionano in modo affidabile rispetto a quelli che falliscono presto.
Il gioco è uno dei parametri più contestati nell'accettazione del cambio personalizzato. Per le applicazioni di inversione o posizionamento, un gioco eccessivo crea perdita di movimento e carichi di impatto; troppo poco provoca rumore, riscaldamento e carenza di lubrificante sul fianco del dente. Misurare il gioco sull'albero di uscita con un comparatore a quadrante sotto un leggero precarico, registrare il valore in minuti d'arco sul cerchio primitivo e confrontare con l'accordo. Se il riduttore utilizza una coppia di viti senza fine a doppio avvolgimento, ricordare che il gioco deve essere ottimizzato insieme allo schema di contatto della ruota elicoidale: sono collegati attraverso lo stesso processo di produzione.
I riduttori personalizzati vengono solitamente specificati con un grado di acciaio e un processo di trattamento termico specifici. Se il fornitore sostituisce il materiale o accorcia il ciclo di cementazione, il riduttore potrebbe superare un breve test di carico e poi guastarsi per vaiolatura o frattura del dente dopo settimane di servizio.
Controlla gli elementi di prova che dovrebbero accompagnare ogni cambio personalizzato:
I test distruttivi sugli ingranaggi finiti potrebbero non essere possibili su ogni consegna, ma un produttore serio dovrebbe fornire registrazioni del trattamento termico a livello di lotto e, quando richiesto, tagliandi di prova elaborati insieme al lotto di produzione.
Il test a vuoto è la fase più economica e veloce per individuare errori di assemblaggio. Montare il riduttore nella sua posizione operativa, riempirlo con l'olio specificato e farlo funzionare prima a bassa velocità, quindi a velocità nominale.
Osservare quanto segue:
Il test a vuoto non dimostra che il cambio possa sopportare la coppia, ma filtra gran parte dei comuni difetti di fabbricazione nella prima mezz'ora.
Il test di carico risponde alla domanda più importante: il cambio si comporta correttamente quando trasmette la coppia reale? Questa è la fase in cui le ipotesi di progettazione relative a sollecitazione dei denti, capacità portante, rigidità dell'alloggiamento e lubrificazione vengono confermate o confutate.
Misura la coppia in ingresso, la velocità in ingresso, la coppia in uscita e la velocità in uscita con sensori ed encoder di coppia calibrati. L'efficienza al carico nominale è un indicatore compatto della qualità complessiva della produzione poiché la precisione dei denti, il precarico dei cuscinetti, la pulizia e l'allineamento dell'assemblaggio lasciano le loro impronte digitali. Un forte calo di efficienza all'aumentare del carico è un avvertimento più affidabile di un valore assoluto che si confronta sfavorevolmente con il catalogo.
Diverse topologie di riduttori hanno anche comportamenti diversi in termini di efficienza. Riduttori epicicloidali ad alta coppia ottenere un'elevata efficienza attraverso la condivisione del carico su più pianeti, ma tale vantaggio dipende in larga misura dalla simmetria di produzione e dalla precisione del vettore. Riduttori a vite senza fine a doppio involucro , al contrario, raggiungono un'elevata efficienza attraverso un'ampia area di contatto dei denti, che richiede una lavorazione toroidale precisa sia della vite senza fine che della ruota. Il piano di test per ciascun tipo dovrebbe quindi corrispondere al suo principio di progettazione.
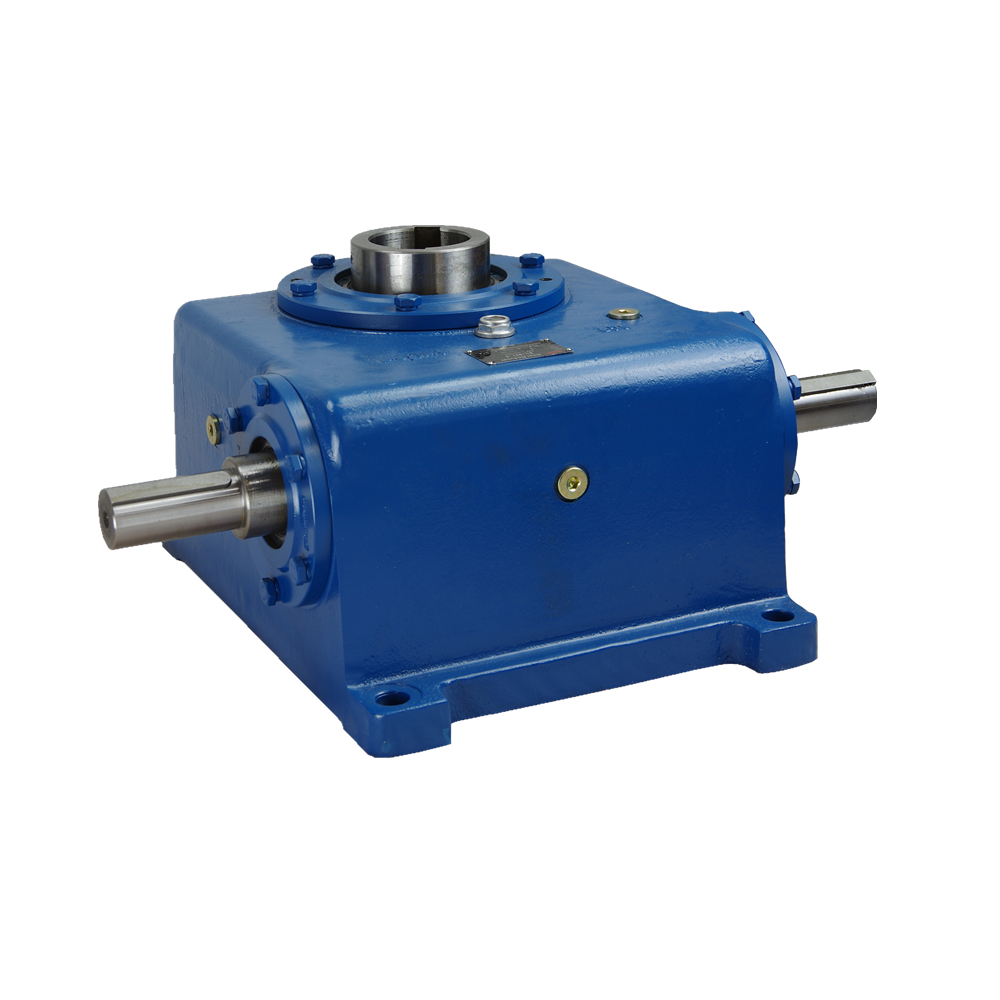 Cambio personalizzato a doppio avvolgimento per produttori di trasmissioni di potenza efficienti, Shanghai SGR Heavy Industry Machinery Co., Ltd è un riduttore a doppio avvolgimento cinese per produttori di trasmissioni di potenza efficienti, OEM/ODM... Visualizza il prodotto →
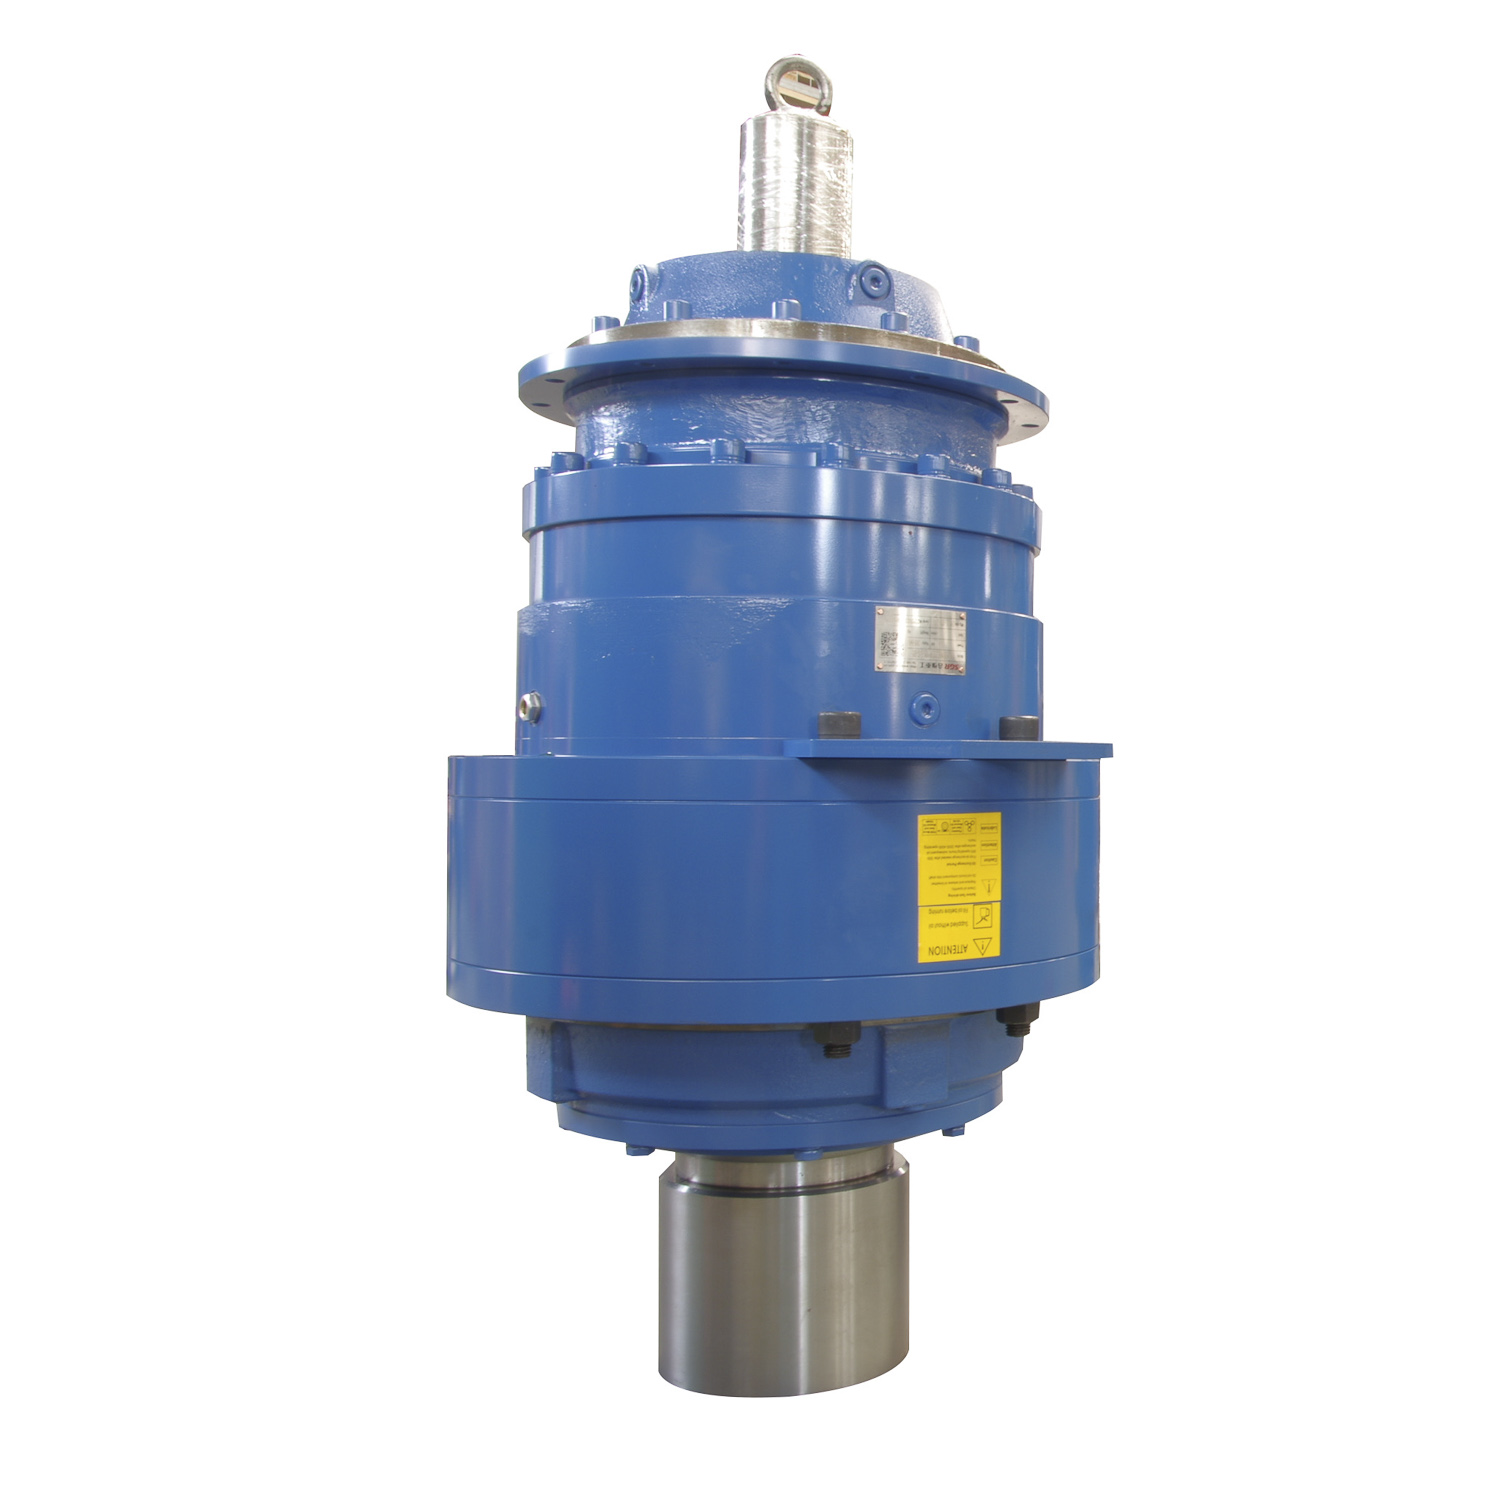 Riduttore epicicloidale personalizzato con produttori di coppia elevata, azienda Shanghai SGR Heavy Industry Machinery Co., Ltd è una società cinese di riduttori epicicloidali con produttori di coppia elevata, produttori di ingranaggi epicicloidali OEM/ODM... Visualizza il prodotto →
Far funzionare il cambio al carico nominale e registrare la temperatura dell'olio e la temperatura dell'alloggiamento a intervalli fissi. Una curva sana sale rapidamente, quindi si stabilizza. Una temperatura che continua a salire oltre il limite concordato indica un attrito eccessivo, problemi di raffreddamento o un grado di lubrificante sbagliato. Per i progetti compatti e ad alta densità di potenza, come i riduttori epicicloidali montati su flangia, l'aumento di temperatura è spesso il fattore limitante, quindi verificarlo con il riduttore nella posizione di montaggio prevista anziché su una configurazione da banco idealizzata.
Misurare le vibrazioni sugli alloggiamenti dei cuscinetti con un analizzatore di spettro e identificare le frequenze dominanti. La frequenza di ingranamento degli ingranaggi, le frequenze di difetti dei cuscinetti e lo squilibrio dell'albero hanno tutti segni caratteristici. I test sul rumore dovrebbero essere eseguiti in un ambiente ragionevolmente silenzioso, poiché livelli ambientali elevati rendono impossibile separare il suono del cambio dal rumore di fondo.
Le perdite di olio sono una delle principali cause di reclami sul campo sui riduttori. Ispezionare tutte le superfici dei giunti e le tenute dell'albero dopo la prova di carico, quando l'olio è caldo e sotto pressione interna. Un lento gocciolamento che appare solo a caldo non verrebbe mai rilevato durante un'ispezione statica a freddo.
Controllare quanto segue:
Per le applicazioni critiche, i test di resistenza trasformano "il cambio funziona" in "il cambio continua a funzionare". Far funzionare l'unità dal 75 al 100% del carico nominale per diverse centinaia di ore ed effettuare letture periodiche della temperatura, delle vibrazioni e delle condizioni dell'olio.
L'analisi dell'olio è il sistema di allarme rapido più economico disponibile. Una tendenza all'aumento delle particelle di ferro o acciaio indica l'usura del fianco del dente, mentre le particelle di rame indicano l'usura dei cuscinetti o delle boccole. Un campione ti dice poco; una sequenza di campioni indica se l'usura si sta stabilizzando o accelerando.
Lo scopo di tutti questi test è prendere decisioni migliori in materia di approvvigionamento. Un registro completo dell'accettazione aiuta a giudicare se il fornitore ha compreso il requisito personalizzato o ha semplicemente offerto un prodotto standard simile, se il suo processo di produzione è sufficientemente stabile per ordini ripetuti e se alcune specifiche concordate non sono realistiche al costo preventivato.
Archivia i dati dei test di ogni consegna. Nel corso del tempo, tali registrazioni costituiscono una base di riferimento di qualità. Un lotto che si discosta bruscamente dalla linea di base può essere contrassegnato prima che causi problemi nella produzione. Tra le corse di accettazione completa, una routine più breve basata su metodi pratici per giudicare la qualità del riduttore può guidare l'ispezione quotidiana delle unità in arrivo. Allo stesso tempo, restituire i risultati al fornitore e richiedere azioni correttive. Un produttore che si assume la responsabilità dei fallimenti e migliora di conseguenza il proprio processo vale più di uno che emette solo crediti.
I test ti proteggono, ma non possono trasformare un cambio medio in uno buono dopo il fatto. Il modo più efficace per ridurre i rischi è innanzitutto scegliere un fornitore con solide capacità di progettazione, produzione e ispezione. Cerca apparecchiature di misura e prova dedicate (macchine di misura a coordinate, strumenti di misura di ingranaggi e banchi di prova di potenza ed efficienza), oltre a apparecchiature documentate accreditamenti di qualità . Un fornitore che supporta internamente il proprio programma di test è più probabile che spedisca un riduttore che supera il vostro.
Se stai iniziando con un progetto personalizzato, assicurati che il produttore partecipi anticipatamente al piano di accettazione. Quella conversazione da sola, prima che l'acciaio venga tagliato, dice molto sulla loro profondità ingegneristica e sulla loro volontà di assumersi le proprie responsabilità.

Sgr ' s n Serie Codice planetario co...
Vedi i dettagli
Informazioni sul prodotto: IL Serie MNC3E4...
Vedi i dettagli
Distanza centrale: 100 ~ 710 mm Rapporto di velocità: i ≥ 10. Modularizzazione del design,...
Vedi i dettagli
Distanza centrale: 100 ~ 710 mm Rapporto di velocità: i ≥ 10. Modularizzazione del design,...
Vedi i dettagli
Vari rapporti di velocità possono essere selezionati, interfaccia standard del motore idraulico, ...
Vedi i dettagli
Il cambio è progettato con standardizzazione e buona tenuta, consentendo di adattarsi alle instal...
Vedi i dettagli
Combinando l'elevata efficienza della trasmissione degli ingranaggi planetai con la capacità...
Vedi i dettagli
SGR è un produttore di cambi di industria accreditato da DNV ISO 9001 dal 1996. Forniamo diversi riduttori di attrezzatura ai marchi in tutto il mondo.

